




新品来袭|深视智能SRI8070HA三维激光轮廓测量仪:方壳电池顶盖焊后检测
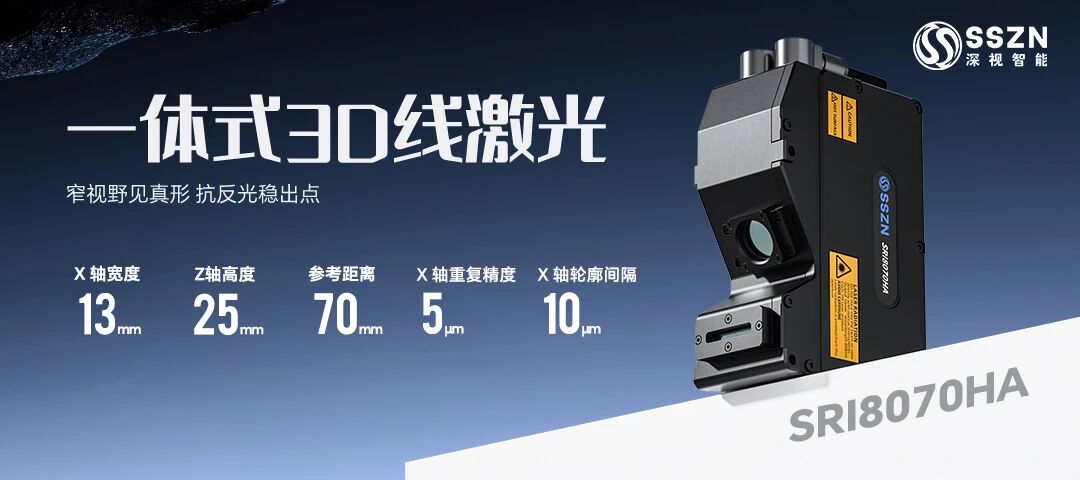
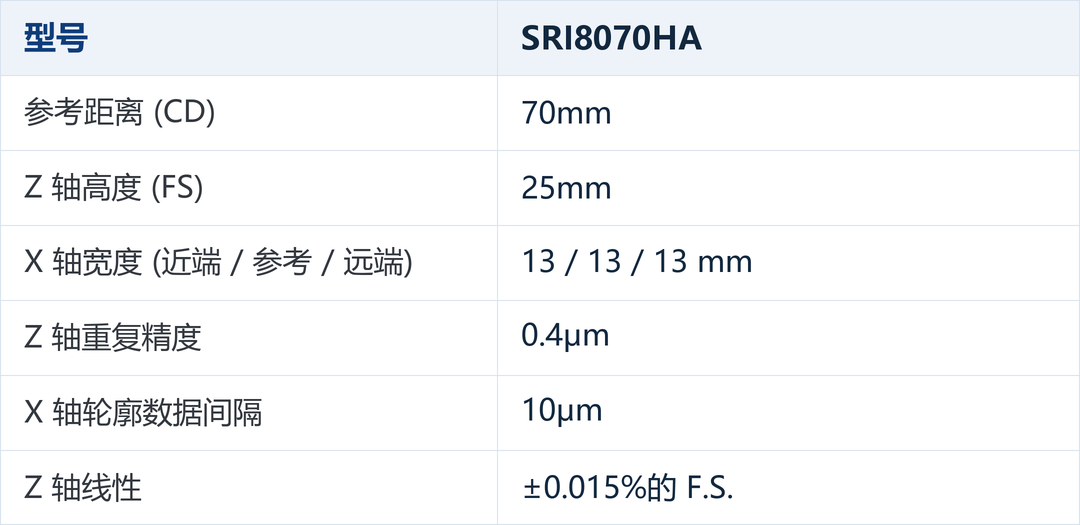
深视智能推出SRI8070HA一体式三维激光轮廓测量仪,通过升级定制固件与优化安装姿态,针对性改善R角过曝及异常噪点问题,并兼顾不同金属材料的检测需求。
发布来源:深视智能
发布时间:2026/11/17

方壳电池顶盖焊后检测,难点往往集中在R角区域。
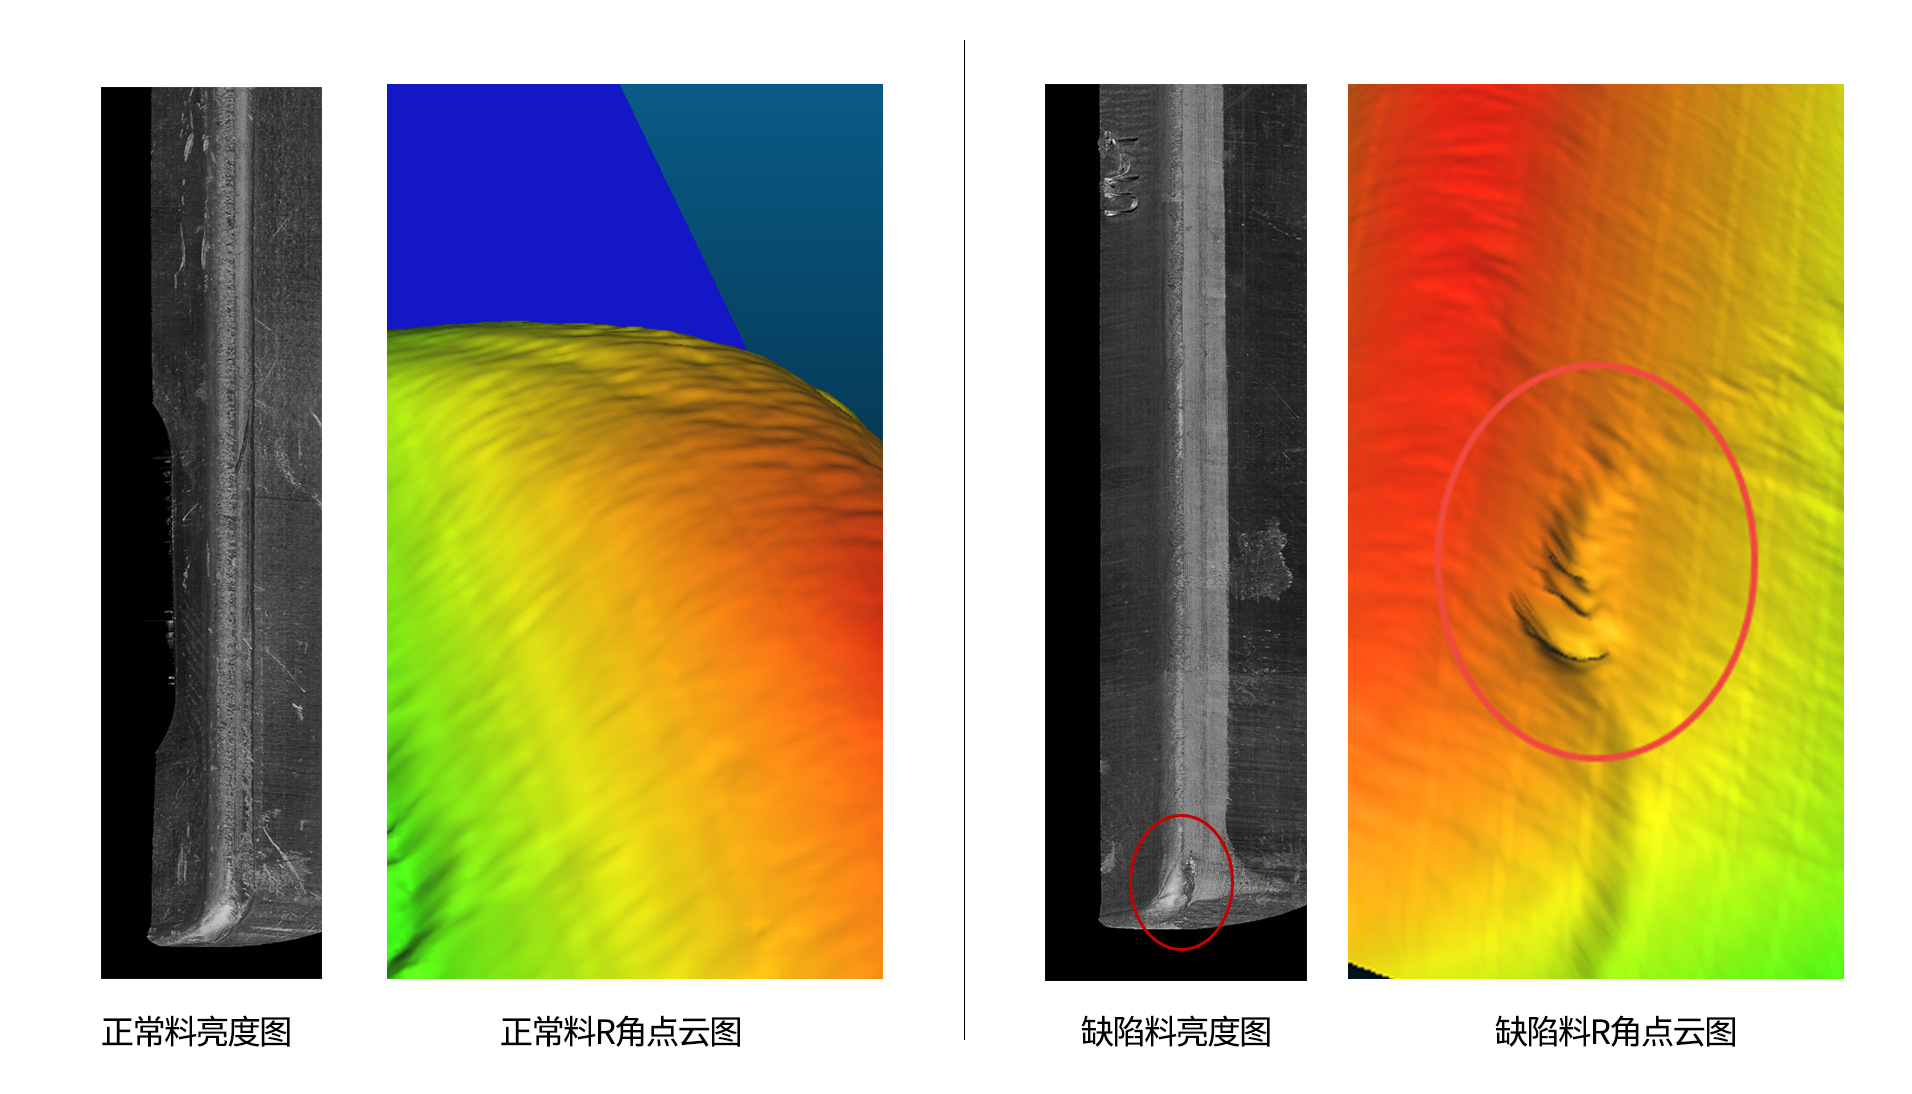
相较于平面区域,凸面R角的曲面法线方向不断变化,导致镜面反射光瓣及反射峰方向随之旋转、分布范围扩大。部分镜面反射杂光进入传感器接收视场,容易造成信噪比下降、局部过曝,进而引发点云噪点、轮廓失真甚至数据缺失。同时,铝壳、钢壳、钛壳等不同材料的反射特性存在差异,也增加了检测适配难度。
针对上述问题,深视智能推出SRI8070HA一体式三维激光轮廓测量仪,通过升级定制固件与优化安装姿态,针对性改善R角过曝及异常噪点问题,并兼顾不同金属材料的检测需求。
项目实测:
多材质适配、高速扫描与R角优化
本次项目围绕方壳电池顶盖满焊后的检测需求,SRI8070HA分别对铝壳、钢壳、钛壳开展测试,每种材料分别进行50次动态扫描验证。对比优化前的检测表现,优化后的SRI8070HA三维激光轮廓测量仪进一步改善不同材料及复杂反射区域的轮廓采集效果。
1. 铝壳检测|强镜面反射,R角容易过曝
铝壳表面镜面反射较强,R角凸面容易出现局部过曝,导致点云缺失、焊道边界不清。
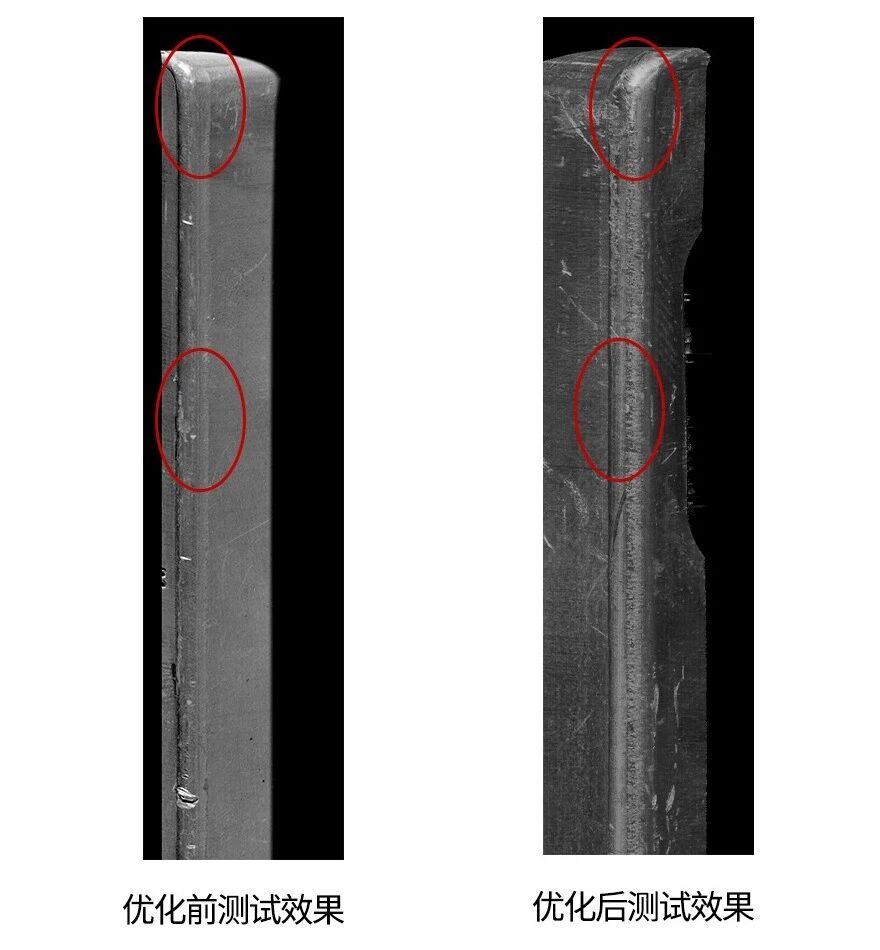
实测对比:相较常规款线激光,R角过曝区域缩小约30%,焊道边界清晰度与明暗对比度显著提升,点云轮廓更加清晰、完整。
2. 钢壳检测|表面反射不均,亮度噪点较多
钢壳焊前、焊后区域及氧化区域与基材之间反射差异明显,容易产生亮度不均和局部噪点,影响焊道轮廓识别。
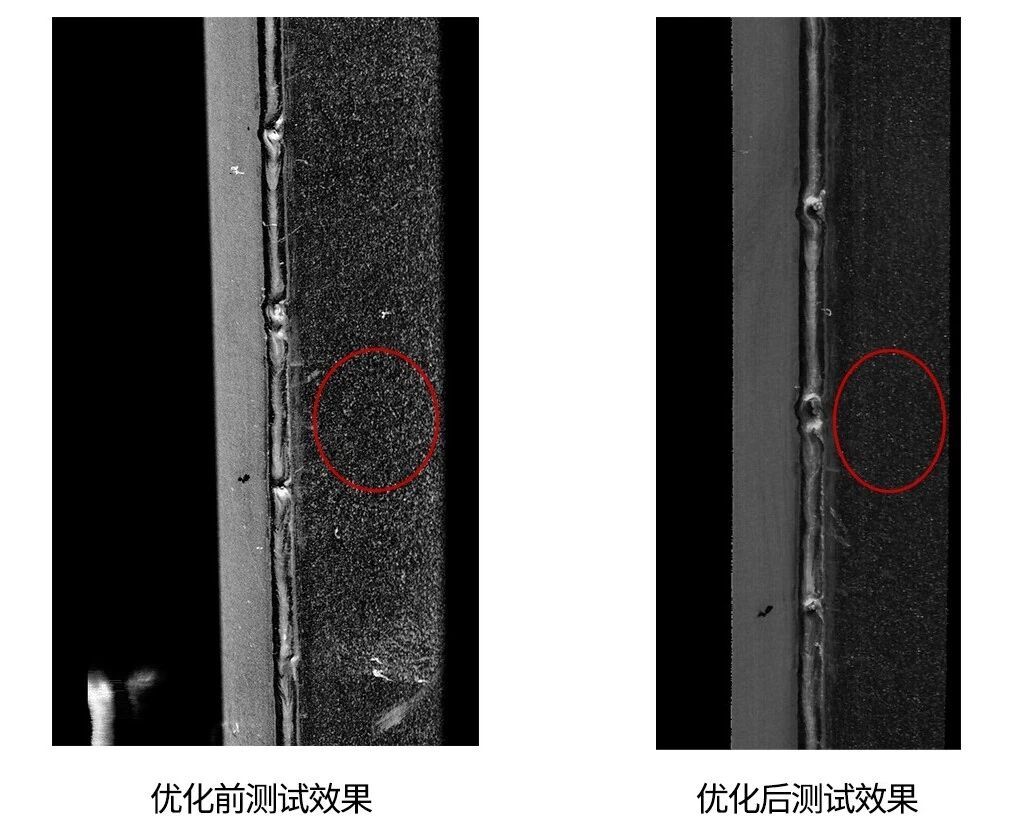
实测对比:相较常规款线激光,检测画面中的亮度噪点明显减少,焊道与基材的轮廓层次更加清楚,点云呈现更加稳定。
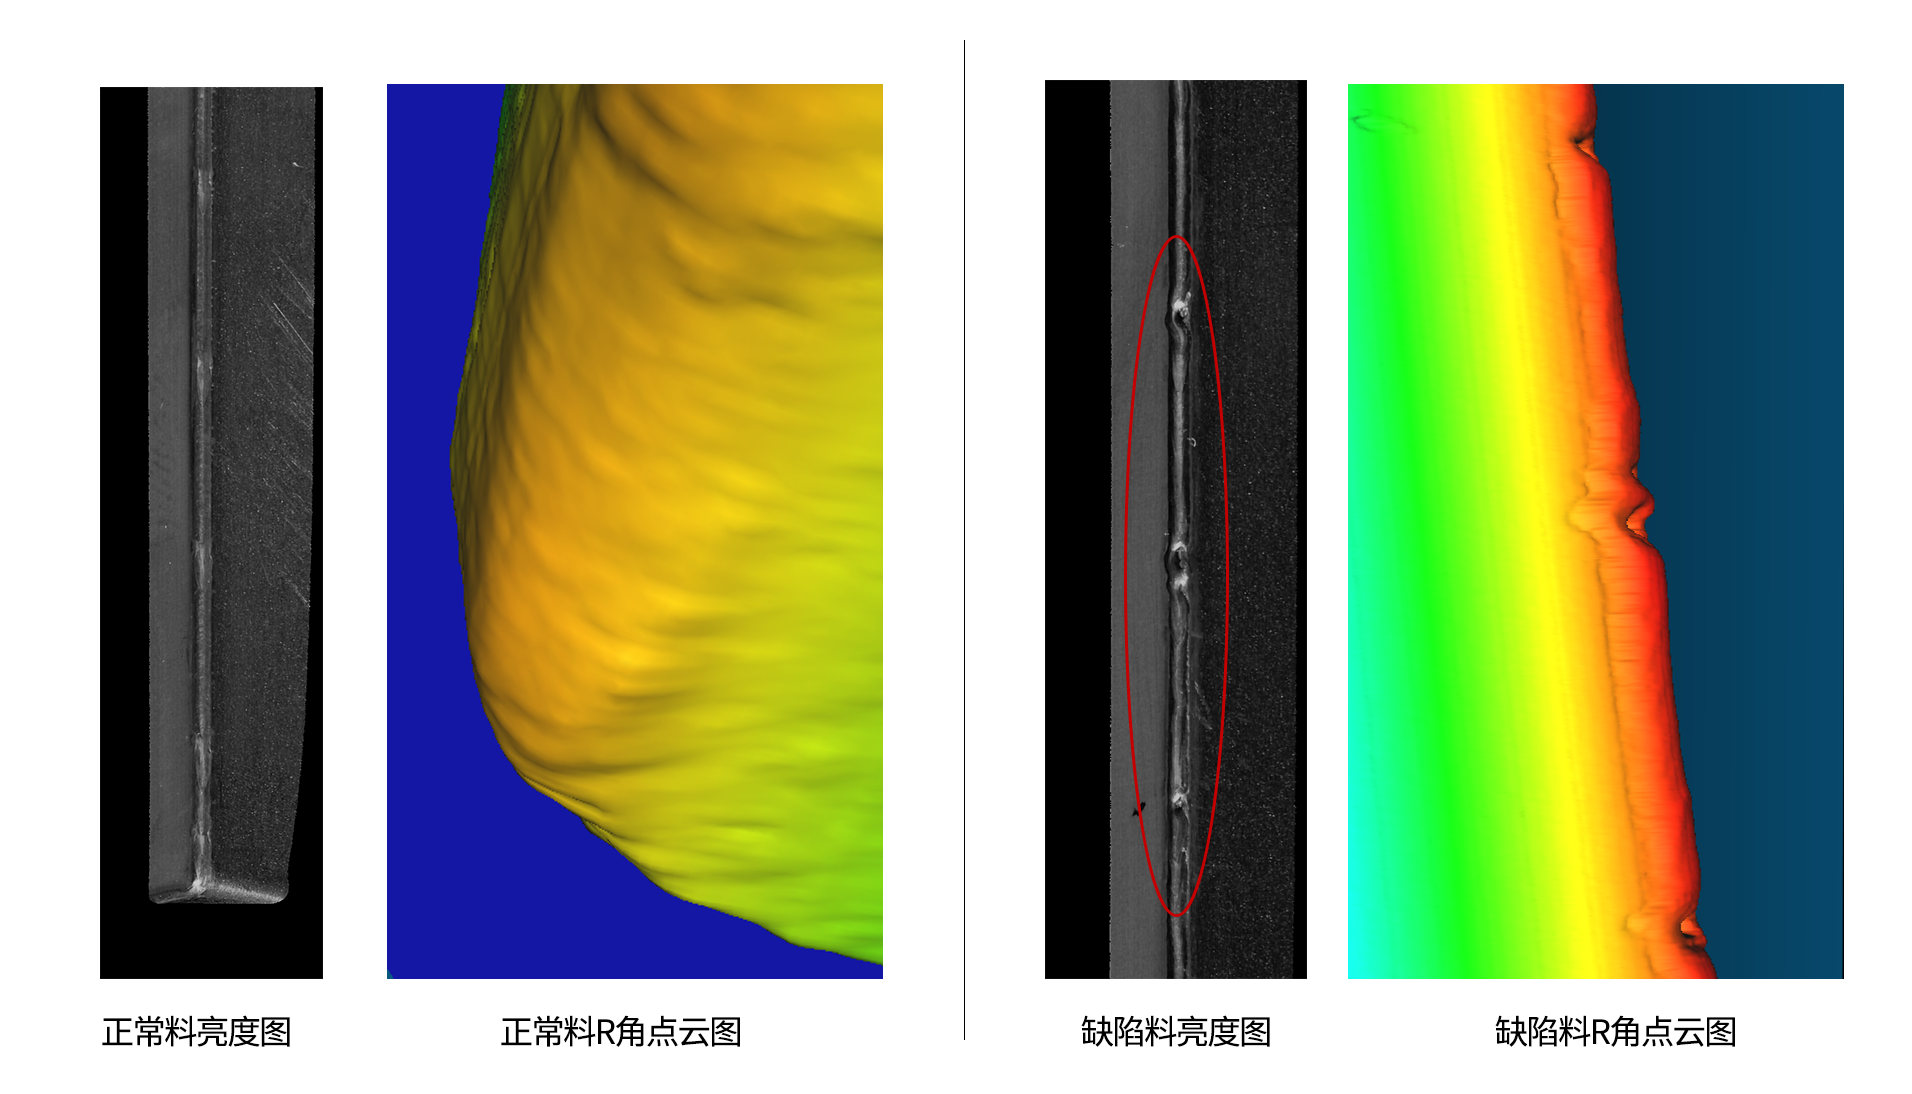
3. 钛壳检测|表面回光偏弱,焊道对比度不足
钛壳表面回光相对较弱,焊接氧化色及表面状态变化容易造成局部点云信号偏弱,增加焊道轮廓提取难度。
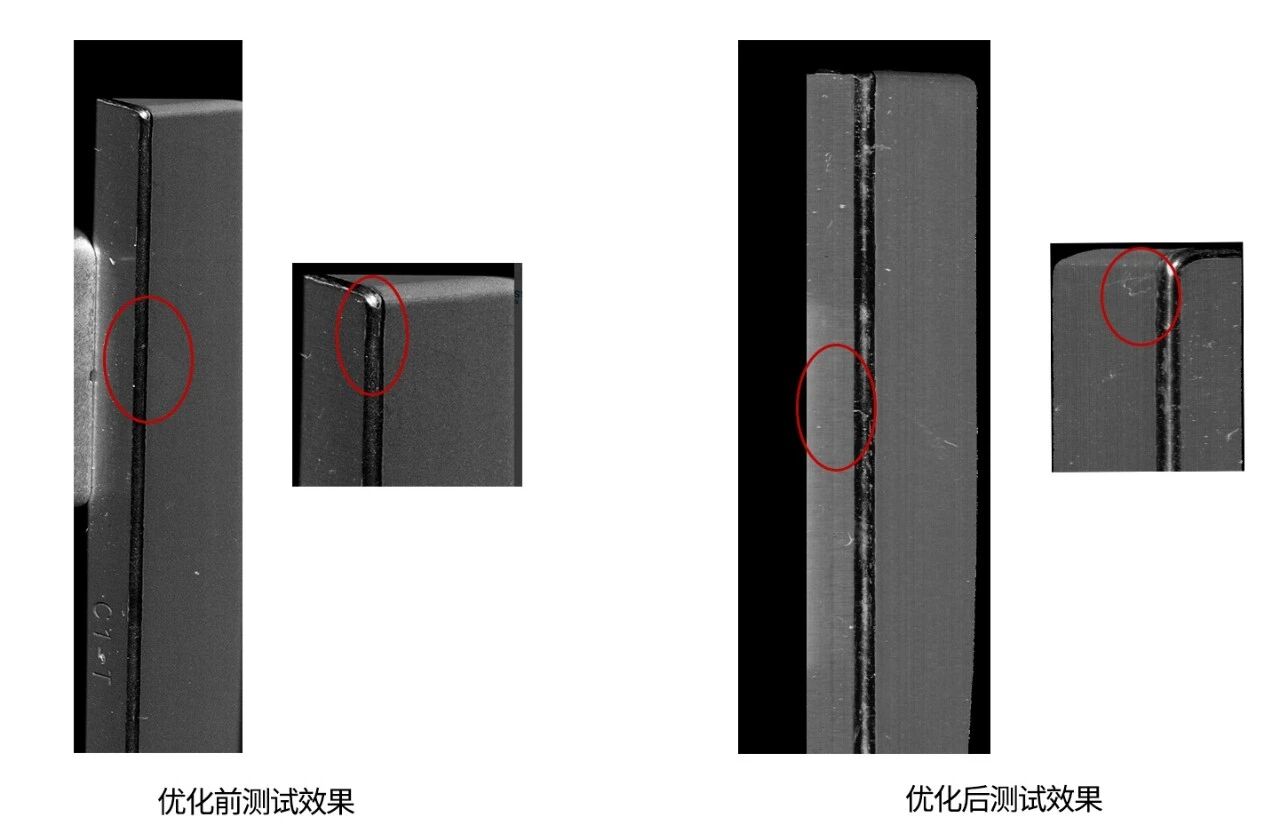
实测对比:相较常规款线激光,R角过曝区域缩小约30%,焊道区域亮度得到提升,点云轮廓及焊道形貌更加清晰可见。
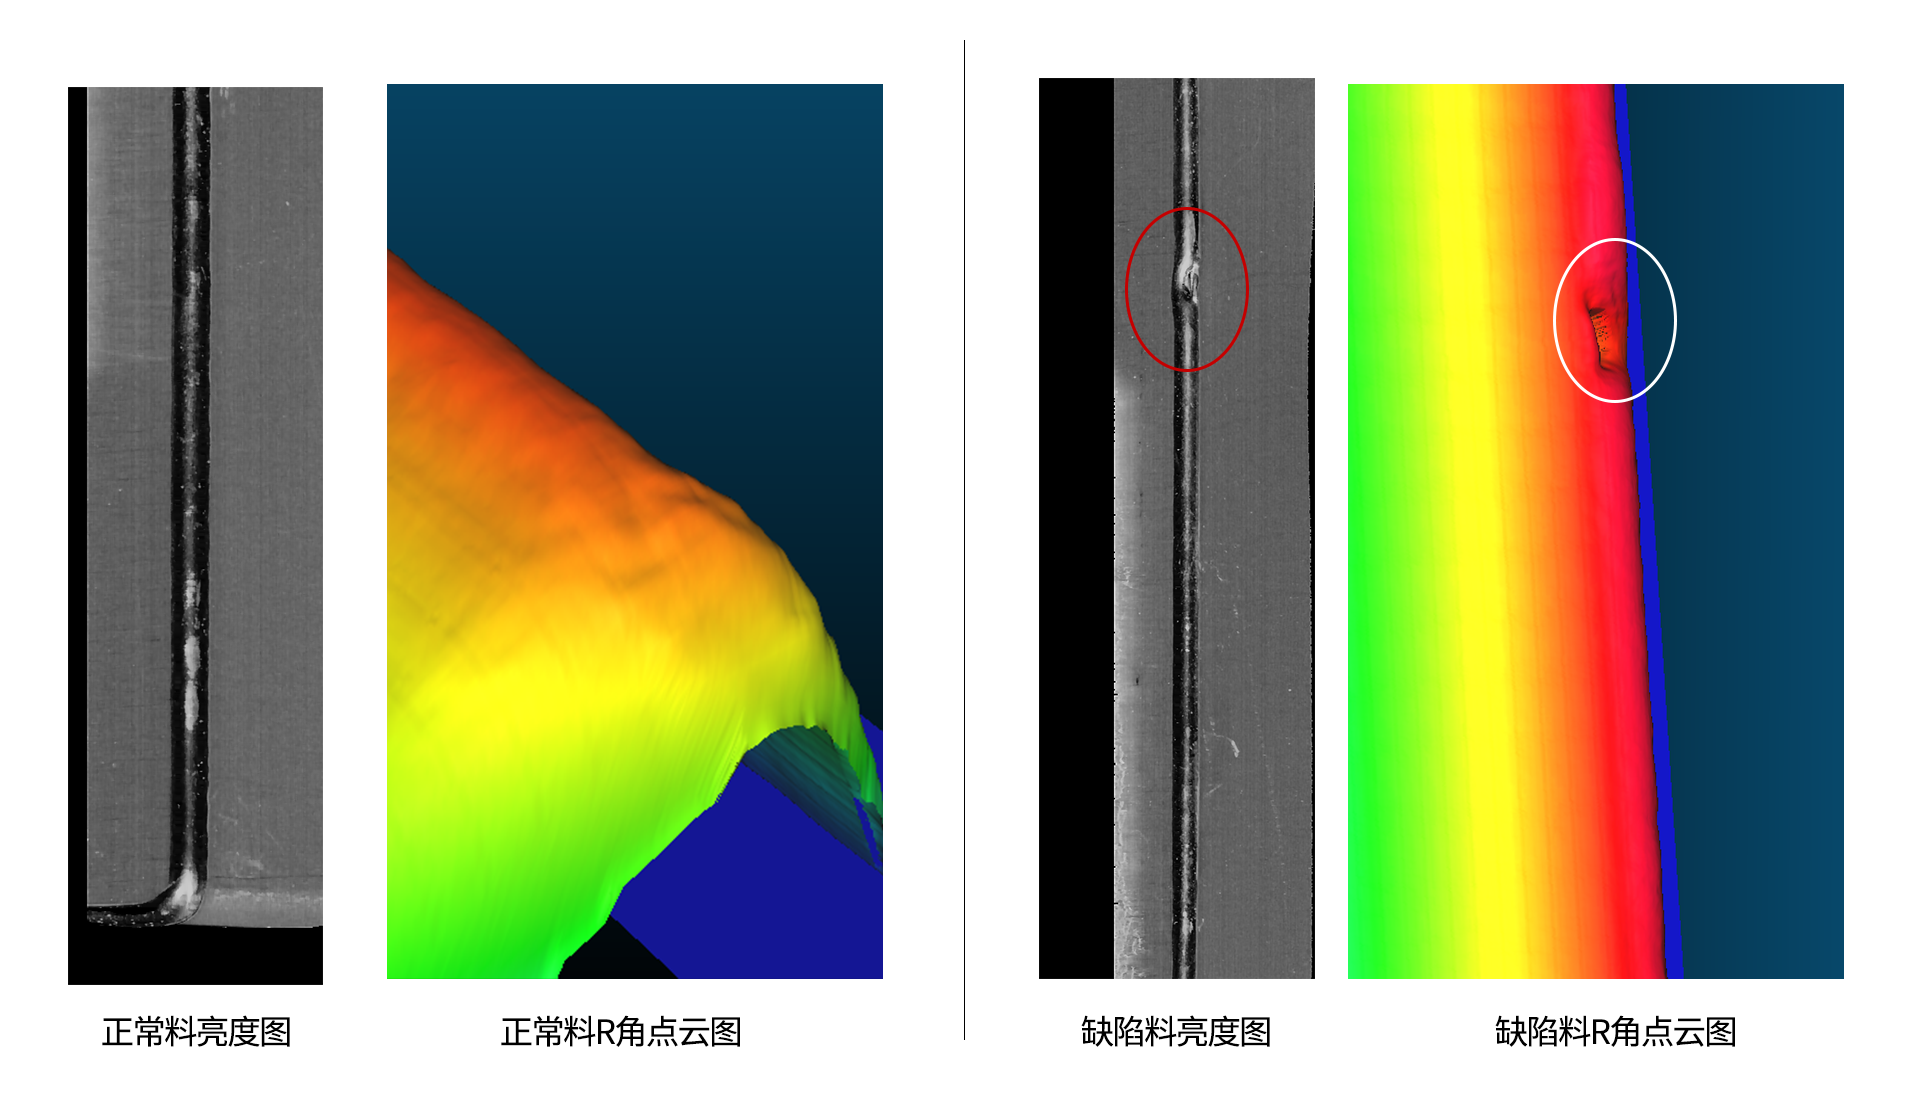
通过三种材料的动态扫描对比可以看到,SRI8070HA针对铝壳、钢壳、钛壳不同的表面反射特性进行了检测适配,在改善R角过曝、减少亮度噪点的同时,提升焊道区域的可视性与轮廓完整度。
一款型号覆盖多种材料检测需求,为方壳电池顶盖焊后检测提供更灵活解决方式。
在检测项目中,设备扫描分辨率设置为0.01 mm × 0.03 mm,最大扫描速度达到325 mm/s。
在保持精细轮廓采样的同时,实现顶盖焊接区域的连续动态扫描,快速获取焊道及周边区域的三维轮廓数据,为焊缝形貌分析、局部高度变化及尺寸检测提供数据支持,兼顾检测精度与产线运行节拍。
针对顶盖R角区域容易出现的局部过曝、异常噪点等问题,项目采用定制固件进行针对性优化,并结合设备安装姿态调整,改善复杂反射条件下的轮廓采集效果。
实际安装中,设备侧向倾斜40°,沿Y轴倾斜-10°。通过调整传感器与被测表面的相对角度,配合固件优化处理,降低异常反射对R角轮廓采集的影响。
优化前后对比:
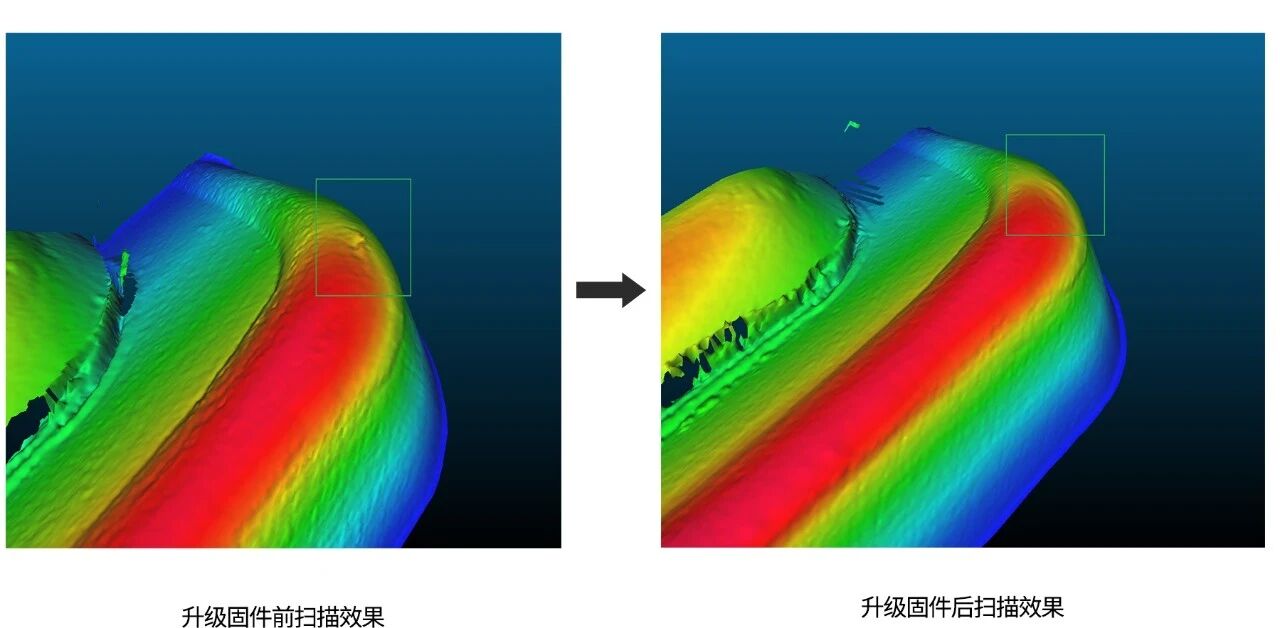
优化后,R角区域的异常噪点得到改善,过曝范围缩小,局部轮廓更加清晰,为焊道形貌分析提供更完整的三维数据。
可面向多种精密制造场景,满足不同工件的高度、轮廓及表面形貌检测需求。
•连接器检测:PIN针高度、共面度及排列一致性检测。
•半导体检测:芯片表面高度、平面度及局部轮廓测量。
•电子元件检测:BGA焊球高度、元件段差及局部形貌检测。
•精密金属件检测:工件轮廓、台阶高度及尺寸偏差测量。
如果您需申请新品样机试用,欢迎点与我们联系!







 对比
 清空对比栏

